Trabajar la madera a mano: maderas, herramientas y ensambles
Trindadezo reúne apuntes de taller sobre carpintería manual: qué hace la madera cuando cambia la humedad del aire, qué herramienta resuelve cada operación, cómo se afila un filo y por qué un ensamble bien marcado aguanta más que un buen encolado.
Los textos están escritos para quien trabaja en un taller pequeño, con banco, sargentos y herramienta de mano, y quiere entender el motivo de cada gesto antes de repetirlo.
- Movimiento de la madera
- Secado
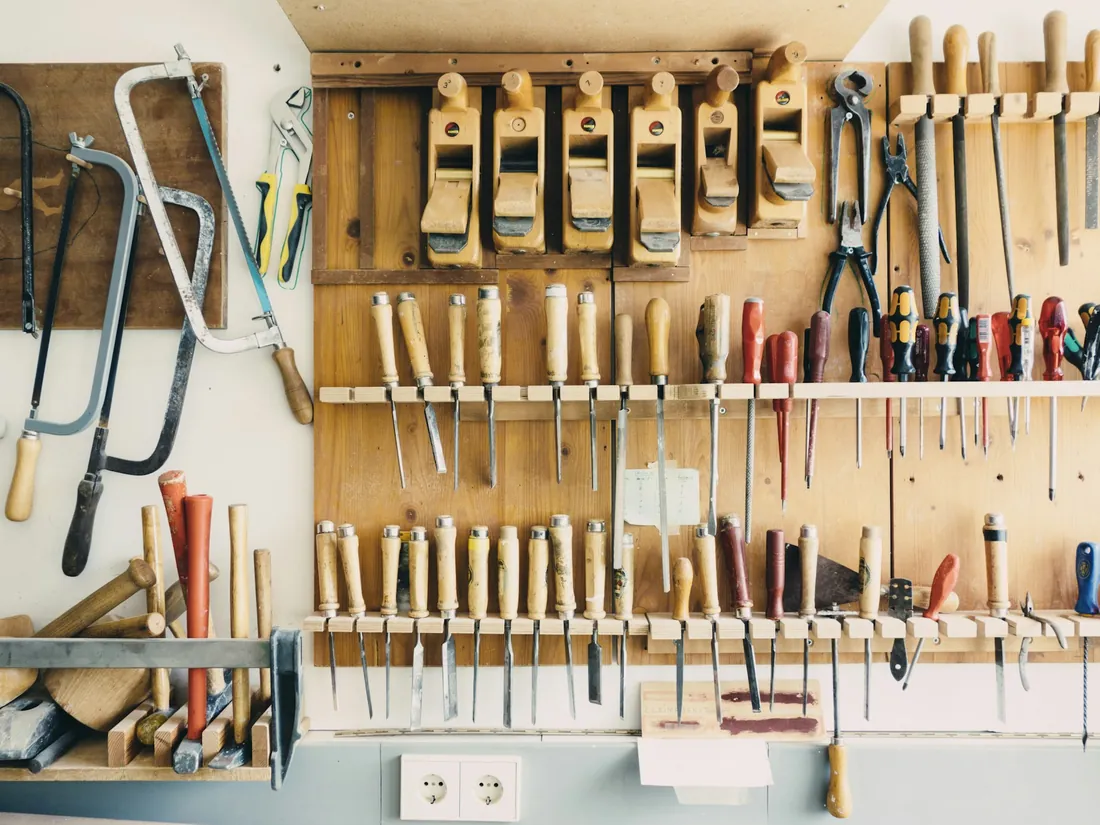
- Cepillos y formones
- Afilado
- Marcado
- Ensambles
- Encolado
- Acabados
- Banco y seguridad
Sección 01
La madera sigue moviéndose mucho después de talado el árbol
Una tabla no es un material inerte. Sus fibras están formadas por celdas alargadas que retienen agua en dos formas: el agua libre que ocupa el interior de las celdas y el agua ligada que se aloja en las paredes celulares. La primera se evapora sin consecuencias dimensionales; la segunda, en cambio, hace que la pieza encoja al salir y que se hinche al volver a entrar. Todo lo que ocurre después en el taller —un ensamble que se abre, un tablero que se comba, una tapa que ya no cierra— tiene casi siempre esa causa.
La madera busca un equilibrio con el aire que la rodea. En el interior de una vivienda de la Península, con calefacción en invierno y ventilación en verano, ese equilibrio suele quedar entre el 8 % y el 12 % de humedad, mientras que en zonas atlánticas como Galicia o la cornisa cantábrica el valor sube y en el interior de la meseta, en pleno mes de agosto, baja. Una pieza montada con madera que aún estaba por encima de ese margen trabajará en la casa del destinatario, no en el taller.
Movimiento radial, tangencial y longitudinal
La contracción no es igual en todas las direcciones. A lo largo de la fibra es casi inexistente, de modo que la longitud de una pieza puede considerarse estable. En dirección radial —siguiendo los radios, desde el corazón hacia la corteza— el movimiento es moderado. En dirección tangencial, paralela a los anillos, llega a ser el doble que el radial. Esa diferencia explica por qué una tabla de corte tangencial, con los anillos tumbados, tiende a abarquillarse hacia el lado opuesto a la médula, y por qué las tablas de corte radial, con los anillos casi perpendiculares a la cara, se mantienen más quietas y cuestan más caras.
De ahí una regla de trabajo sencilla: dejar que la madera se mueva donde no haga daño. Un fondo de cajón flotante en su ranura, un tablero macizo sujeto con lengüetas o herrajes de ranura, una moldura clavada solo por un extremo. Cuando el movimiento no tiene salida, la madera la abre por su cuenta, y lo hace rompiendo.
Secado al aire y secado en cámara
El secado al aire es lento y previsible: las tablas se apilan separadas por rastreles del mismo grosor, colocados a plomo unos sobre otros, bajo cubierta y con el aire circulando. Como orientación tradicional se cuenta cerca de un año por pulgada de grosor, aunque en un clima seco el proceso se acorta y en uno húmedo se estanca en torno al 15 % o 18 %. Ese nivel basta para carpintería exterior, pero no para un mueble de interior.
El secado en cámara termina el trabajo bajando la humedad a valores de interior en semanas y matando además insectos y larvas. Una madera muy forzada en cámara puede quedar con tensiones internas que se manifiestan al cortar: una tabla que se cierra sobre la hoja de sierra o se abre en abanico está avisando. Por eso conviene aclimatar el material en el taller una o dos semanas antes de trabajarlo, apilado con separadores y no apoyado contra un muro frío.
Sección 02
Roble, haya, fresno y abeto: qué esperar de cada una
Elegir madera no es solo elegir un color. Cada especie impone una manera de cortar, de afilar y de acabar, y conviene conocerla antes de comprar tablas para un proyecto largo.
Roble
Duro, denso y de poro abierto, con radios leñosos muy visibles cuando se corta en cuartos: esos espejuelos plateados son el motivo por el que se sigue eligiendo para muebles vistos. Es estable una vez seco y resiste bien el uso diario. A cambio, exige filos muy limpios, porque el poro se desgarra con facilidad, y reacciona con el hierro en presencia de humedad dejando manchas azuladas, de modo que no conviene dejar sargentos de acero desnudo apoyados en madera húmeda ni limpiar con lana de acero.
Haya
De grano fino, uniforme y casi sin dibujo, se cepilla y se tornea con docilidad y es la madera habitual de bancos, mangos y piezas de herramienta. Su inconveniente es el movimiento: absorbe y cede humedad con rapidez, así que en tableros anchos conviene alternar la orientación de los anillos y no darle trabajo en ambientes que cambien mucho.
Fresno
Elástico y resistente a los golpes, con anillos marcados y un dibujo que recuerda al roble aunque sin tanto radio visible. Aguanta la flexión sin romperse, lo que lo hace idóneo para mangos, largueros y piezas curvadas al vapor. Se trabaja mejor de lo que su dureza sugiere, pero su poro abierto pide tapaporos o varias manos de aceite si se busca una superficie lisa.
Abeto
Conífera ligera, blanda y económica, muy usada en estructura, cajonería interior y prototipos. Su ventaja es el peso y su facilidad de corte; sus problemas son los nudos, que desvían la fibra y estropean filos, y la diferencia de dureza entre la madera de primavera y la de verano, que hace que el lijado deje ondulaciones si se aprieta de más. Con un cepillo bien afilado da una superficie mejor que con lija.
- Para un tablero ancho y visible: roble o fresno en corte radial siempre que el presupuesto lo permita.
- Para piezas que reciben golpes o flexión: fresno.
- Para mangos, tacos y auxiliares de taller: haya.
- Para bastidores internos y pruebas de ensamble: abeto.
Sección 03
Del cepillo a los formones: herramienta de mano y su filo
Un taller manual funciona con un juego corto de herramientas bien puestas a punto. Multiplicar los modelos no mejora el trabajo; mantener el filo, sí.
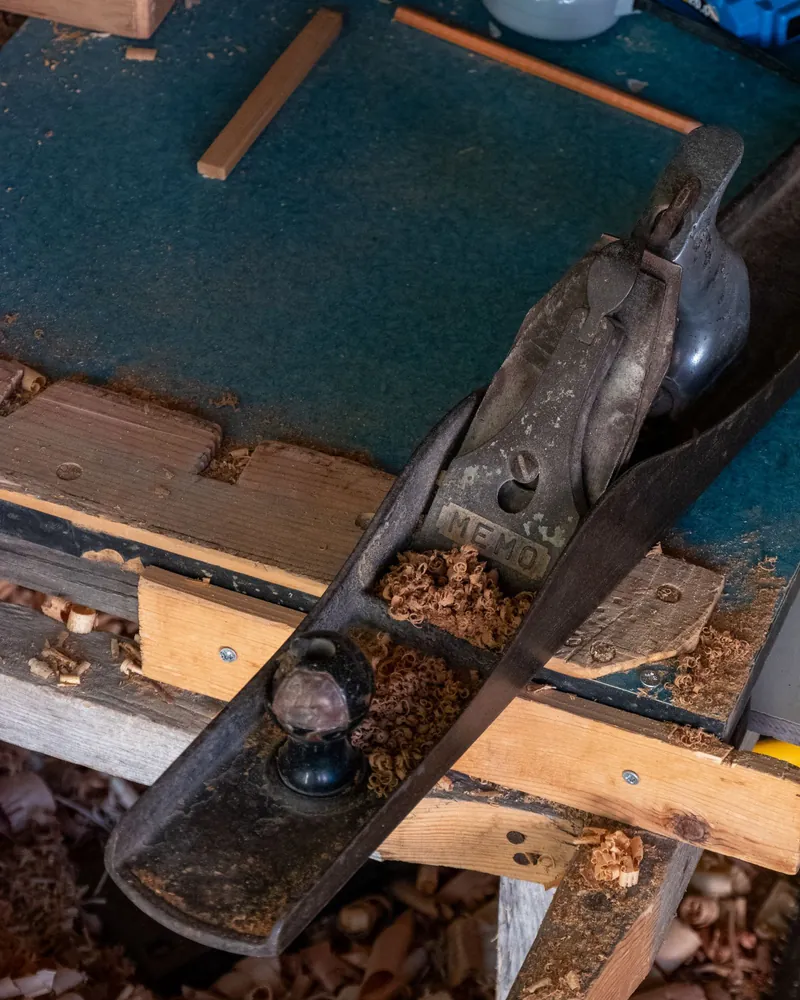
El cepillo de desbaste, con la boca abierta y el filo ligeramente curvado, quita material deprisa y deja marcas que después se eliminan. El cepillo de banco, más largo, aplana y endereza cantos porque su suela puentea los huecos en lugar de seguirlos. El cepillo de afinar, corto y con la boca muy cerrada, saca virutas finísimas y deja una superficie que el papel de lija no consigue igualar. Con esos tres se cubre casi todo; la garlopa entra cuando hay que enderezar cantos largos para un encolado de tablero.
Los formones se usan de dos maneras muy distintas: empujados a mano para cortar fibra con control y golpeados con maza para vaciar material. Un juego de cuatro anchos habituales —6, 12, 19 y 25 mm— resuelve la mayoría de vaciados y limpiezas de ensamble. La sierra de costilla, con su lomo rígido y dientes finos, corta a la línea; la de calar sigue trazados curvos; la gramil y la escuadra deciden dónde debe pasar cada una.
Una rutina de afilado que se sostiene en el tiempo
- Comprobar el dorso. Un filo es el encuentro de dos superficies planas: si el dorso no está pulido en los primeros milímetros, el bisel no sirve de nada. Basta hacerlo una vez por herramienta y mantenerlo.
- Recuperar el bisel primario en piedra gruesa, alrededor de 25°, solo cuando el filo tiene mellas o ha perdido geometría.
- Pasar a piedra media y luego a fina, manteniendo el ángulo con una guía de rodillo si se busca repetibilidad.
- Añadir un microbisel de uno o dos grados sobre el anterior. Reduce el metal a pulir y acorta cada repaso posterior.
- Levantar la rebaba del dorso con la herramienta plana sobre la piedra fina y rematar en cuero con pasta abrasiva.
- Repasar antes de que el filo deje de cortar. Un repaso de dos minutos evita un afilado completo de veinte.
Sección 04
Marcar antes de cortar
La precisión de un ensamble se decide en la marca, no en el corte. Un lápiz deja una línea de tres o cuatro décimas de ancho y obliga a elegir por qué lado de ella pasar la sierra; un cuchillo de marcar deja una incisión que además corta las fibras superficiales y da un escalón donde apoyar el formón.
Conviene trabajar siempre desde una cara y un canto de referencia, señalados con las marcas de carpintero de toda la vida, y tomar de ahí todas las medidas. Encadenar mediciones —medir una pieza desde la anterior, y esa desde otra— acumula errores que aparecen en el montaje final.
Para muchas operaciones la mejor medida no es un número. Se marca el grosor real del travesaño sobre la pieza que lo recibe, se traslada la separación de un cajón con una regla de varillas y se comprueba la escuadría de un bastidor comparando las dos diagonales. La cinta métrica se reserva para las dimensiones generales.
Sección 05
Espiga, cola de milano y clavija: tres soluciones para tres problemas
Un ensamble resuelve dos cosas a la vez: transmitir esfuerzos y ofrecer superficie de encolado en la dirección adecuada. La cola agarra bien entre fibras largas y mal contra el testa, así que la geometría del ensamble existe precisamente para poner en contacto las caras que sí pegan.
Espiga y caja
Es el ensamble de bastidores, puertas y estructuras de mesa. La espiga se dimensiona en torno a un tercio del grosor de la pieza, de modo que las dos mejillas de la caja conserven madera suficiente. Los rebajes en los hombros son los que dan rigidez frente al giro; la longitud de la espiga, la resistencia al arranque. Un ajuste correcto entra empujando con la mano y no baila: si hay que golpear con maza, la cola sale expulsada y la unión queda seca.
Cola de milano
Resiste la tracción en un sentido por su propia forma, y por eso es el ensamble de los frentes de cajón, donde cada tirón intenta separar la unión. El ángulo habitual va de 1:6 en maderas blandas a 1:8 en duras; ángulos más abiertos debilitan las puntas y ángulos casi rectos pierden el efecto de cuña. Se corta a sierra hasta la línea, se vacía con formón y se ajusta solo en el montaje de prueba, nunca antes.
Clavija o espiga suelta
La clavija —el taco cilíndrico o la lengüeta suelta alojada en dos ranuras enfrentadas— sustituye a la espiga cuando interesa un montaje rápido o cuando la pieza es demasiado estrecha para vaciar una caja. Depende por completo de la alineación de los taladros o ranuras, así que exige plantilla o guía. Las clavijas comerciales llevan estrías longitudinales para que la cola sobrante tenga salida; una clavija lisa y ajustada puede actuar como pistón y partir la pieza.
- Bastidor de puerta o estructura de mesa: espiga y caja.
- Frente de cajón: cola de milano vista o semioculta.
- Unión de cantos en tablero: canto vivo encolado, con lengüeta suelta solo para alinear.
- Montaje rápido en madera estrecha: clavija con plantilla.
Sección 06
Encolado: el momento en el que ya no se puede improvisar
La cola blanca de acetato de polivinilo y las colas alifáticas cubren casi todo el trabajo de interior, con tiempos abiertos de cinco a diez minutos según temperatura y humedad. En verano, en un taller a treinta grados, ese margen se acorta de forma notable. La poliuretánica resiste el exterior pero espuma y mancha; la cola animal caliente se deja reversible, lo que interesa en restauración y en instrumentos.
Los sargentos no sustituyen a un buen ajuste: su función es mantener las caras en contacto mientras la cola fragua, no cerrar huecos. Una presión moderada y repartida basta; apretar en exceso expulsa la cola de la junta y la deja hambrienta.
- Montar en seco la pieza completa, con sargentos incluidos, y comprobar escuadras y diagonales antes de abrir el bote.
- Preparar todo lo que hará falta a mano: sargentos abiertos a medida, tacos de protección, brocha o espátula, trapo húmedo y cuñas.
- Aplicar una capa fina y uniforme en las dos superficies del ensamble; en la testa, una primera mano que se absorba y una segunda antes de montar.
- Cerrar la unión y apretar de forma progresiva, alternando sargentos de un lado y otro para no torcer el conjunto.
- Medir las diagonales y corregir la escuadría desplazando ligeramente los sargentos en diagonal mientras la cola sigue fresca.
- Retirar el exceso cuando gelifique, en estado gomoso: mojado se extiende por el poro, seco arranca fibra.
- Dejar los sargentos el tiempo indicado por el fabricante y no trabajar la pieza hasta el día siguiente.
Sección 07
Lijado y acabados: aceite, cera y barniz
El acabado no arregla una superficie mal preparada; la subraya. Antes de aplicar nada conviene mirar la pieza a contraluz, en rasante, para descubrir marcas de cepillo, rayas del papel grueso y restos de cola, que al recibir el acabado quedan como manchas claras.
Lijar es una secuencia sin saltos: pasar del grano 80 al 180 directamente deja rayas del primero que ningún grano fino elimina. Lo habitual es subir de 120 a 150, 180 y, para acabados al aceite, 220; más allá se cierra el poro y la madera absorbe de forma desigual. Se lija siempre siguiendo la fibra y se aspira o cepilla entre grano y grano.
Aceite
Penetra en la madera en lugar de formar película. Deja un tacto natural, realza el dibujo y se repara por zonas sin necesidad de decapar. Se aplica en capas finas, se deja actuar unos minutos y se retira todo el excedente con trapo; lo que queda en superficie se vuelve pegajoso. Los trapos impregnados de aceites secantes pueden calentarse por oxidación, así que se extienden al aire o se sumergen en agua antes de tirarlos.
Cera
Se usa casi siempre como remate sobre aceite o sobre goma laca, más por el tacto y el brillo suave que por protección. Resiste mal el agua y el calor, de modo que no es la opción para una encimera o una mesa de uso intenso, pero es inmejorable en piezas que se tocan a diario.
Barniz
Forma una película sobre la madera y ofrece la mejor resistencia a líquidos y roces. Pide superficie limpia, ambiente sin polvo y varias manos con un lijado muy suave de grano fino entre ellas. Su reparación es más laboriosa: un arañazo obliga a intervenir en toda la cara para que no se note el parche.
Sección 08
El banco de trabajo y el orden que evita accidentes
El banco es la herramienta principal del taller manual. Debe pesar lo suficiente para no desplazarse cuando se cepilla, tener la altura adecuada —como referencia, la tapa a la altura de la muñeca con el brazo caído, algo más baja si se cepilla mucho— y ofrecer un tope frontal, un tornillo lateral y una hilera de agujeros para perros de banco. Sin un sistema fiable de sujeción, la mano que debería estar lejos del filo acaba sujetando la pieza.
En un taller manual el riesgo no es el ruido sino el filo, la postura y el desorden. Casi todos los cortes ocurren con herramientas poco afiladas, que obligan a forzar, o con piezas que se mueven a mitad de gesto.
- Sujetar siempre la pieza antes de cortar: sargento, tornillo o tope, nunca la mano libre como prensa.
- Empujar el formón en dirección contraria al cuerpo y mantener las dos manos por detrás del filo.
- Guardar los filos protegidos, no sueltos en un cajón donde se mellan y donde se busca a ciegas.
- Barrer las virutas del suelo con regularidad: sobre un suelo cubierto de viruta seca se resbala.
- Usar protección ocular al golpear con maza, al taladrar y al aplicar acabados con disolvente.
- Ventilar durante y después del acabado, y guardar los trapos impregnados fuera del taller.
- Terminar la jornada dejando el banco despejado y cada herramienta en su sitio.
Sección 09
Escribir al proyecto
Trindadezo es un proyecto informativo. Si detectas un error en un texto, echas en falta un tema relacionado con la carpintería manual o quieres comentar cómo se resuelve una operación en tu taller, el correo es la única vía de contacto.